





Како бризгање у ваздухопловству трансформише савремену авио-производњу?
Ваздухопловни сектор се суочава са све већим притиском да испоручи авионе који троше мање горива уз одржавање бескомпромисних безбедносних стандарда. Међу производним иновацијама које преобликују овај пејзаж, ваздушно бризгање се појавило као технолошки камен темељац. Недавни индустријски подаци показују да је глобално тржиште пластике за ваздухопловство достигло 8,15 милијарди долара у 2024. години, са бризгањем који заузима 36,95% овог тржишног удела. Ова производна техника омогућава инжењерима да замене традиционалне металне компоненте прецизним-пројектованим деловима од полимера, суштински мењајући начин на који су авиони пројектовани и направљени. Трансформација се протеже даље од једноставне замене материјала-она представља промену парадигме у филозофији производње ваздухопловства, где се сваки уштеђени грам претвара у мерљиве оперативне предности.
Зашто ваздушно бризгање даје врхунске перформансе компоненти
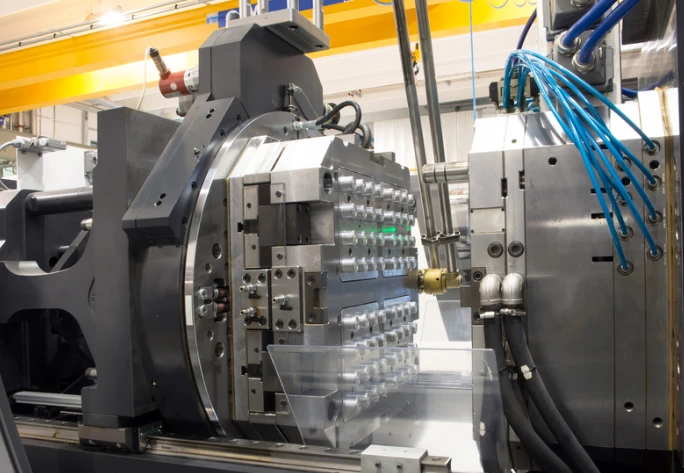
Производња компоненти за ваздухопловство захтева прецизност која превазилази већину индустријских примена. Технологија бризгања задовољава ове захтеве кроз неколико различитих механизама. Процес почиње са полимерним пелетима-типично високим-термопластом високих перформанси као што су ПЕЕК или ППС-загрејане на прецизне температуре између 305 степени и 400 степени. Овај растопљени материјал се гура у челичне калупе машински обрађене на толеранције од ±0,0254 мм, стварајући делове са прецизношћу димензија недостижном конвенционалном машинском обрадом.
Права предност перформанси се манифестује у смањењу тежине. Према истраживању ИАТА, уклањање једног килограма из авиона генерише приближно 3.000 литара годишње уштеде горива и смањује емисију ЦО2 за скоро 8 тона. Ваздушно бризгање омогућава инжењерима да постигну смањење тежине од 20% до 50% у поређењу са еквивалентним металним компонентама, без жртвовања структуралног интегритета. Сарадња између Аитиип-а и Лиебхерр-а је јасно демонстрирала овај потенцијал, постижући смањење тежине одређених компоненти од 40% уз истовремено смањење трошкова производње за 30%.
Осим тежине, побољшања ефикасности производње показују се подједнако убедљивим. Недавна анализа показује да бризгање у ваздухопловству повећава енергетску ефикасност до 84,18% и скраћује време производње за 29,27% у поређењу са традиционалним методама машинске обраде. Ови добици потичу од инхерентне скалабилности процеса-када се алати успостави, произвођачи могу да произведу хиљаде идентичних делова са минималним варијацијама, што је критичан захтев за усаглашеност са сертификатом.
Напредни материјали који покрећу апликације за бризгање у ваздуху
Избор материјала чини основу успешних пројеката бризгања у ваздуху. Екстремни радни услови унутар авиона{1}}температуре се колебају од -55 степени на висини до 260 степени у близини мотора, изложеност хидрауличним течностима и млазном гориву, континуирани полимери који захтевају вибрације са изузетним својствима.
ПЕЕК (полиетеретеркетон) доминира у сегменту високих{0}}перформанси, са температуром преласка стакла од око 260 степени и изванредним механичким карактеристикама. Овај полу-{3}}кристални полимер одржава структурни интегритет под оптерећењима која би деформисала мање материјале. У 2024. ПЕЕК је заузео 61,62% прихода на тржишту пластике за ваздухопловство, што одражава његову неуспоредиву комбинацију температурне отпорности, хемијске стабилности и односа снаге{7}}и{8}}тежине. Произвођачи користе ПЕЕК за критичне примене, укључујући компоненте у моторном простору, структурне носаче и заптивке које раде у екстремним термичким окружењима.
ППС (полифенилен сулфид) нуди убедљиву алтернативу за апликације које захтевају одличну хемијску отпорност са нешто нижим температурним захтевима. Са отпорношћу на термичку деградацију до 425 степени Ф и УЛ 94 В-0 степеном пламена који не захтева додатне адитиве, ППС се истиче у компонентама система горива и електричним конекторима. Његов коефицијент линеарног термичког ширења остаје испод 40, што га чини стабилнијим у димензијама од многих инжењерских термопласта и исплативијим у поређењу са ПЕЕК-ом за апликације које не захтевају апсолутно највишу температуру.
Полимери ојачани карбонским-влакнима (ЦФРП) и полимери ојачани стакленим-полимери (ГФРП) представљају следећу еволуцију у материјалима за бризгање у ваздуху. Ови композитни материјали комбинују полимерне матрице са ојачавајућим влакнима, дајући однос снаге-према-тежини који може бити и до 70% лакши од металних парњака. Сафран, водећи произвођач ентеријера кабина авиона, користи ПЕЕК полимер и карбонска-влакна-ЛМПАЕК композит који је развио Вицтрек за преливене држаче кабине авиона, показујући како иновација материјала омогућава нове могућности дизајна.
Критичне компоненте за бризгање у ваздуху у ваздухопловним системима
Прошетајте кроз било који савремени комерцијални авион и бризгане компоненте вас окружују, иако њихово присуство често остаје непримећено. Унутрашњост кабине пружа највидљивије примере-преграда за одлагање изнад главе, компоненти седишта, укључујући оквире и наслоне за руке, столове за послужавнике и засторе за прозоре, све то користи способност бризгања да креира сложене геометрије са интегрисаним карактеристикама. Ови делови морају испуњавати строге ФАА прописе о запаљивости укључујући тестове густине дима, тестове вертикалног сагоревања и захтеве за ослобађање топлоте.
Иза естетике кабине, структуралне апликације показују све већу улогу бризгања. Носачи, монтажни хардвер и системи за причвршћивање у целом оквиру авиона све више користе термопласте високих{1}}перформанси. Процес омогућава инжењерима да интегришу више функција у појединачне компоненте-на пример, држач може да садржи функције поравнања, карактеристике пригушења вибрација и специфичне геометрије{4}}носивости, све обликоване у једној операцији. Ова консолидација делова смањује сложеност склопа и елиминише потенцијалне тачке квара повезане са више-компонентним склоповима.
Електрични и авионски системи се у великој мери ослањају на бризгана кућишта и компоненте. Преграде за батерије обезбеђују изолацију и заштиту од електромагнетних сметњи уз одржавање лаких профила. Кућишта контролне табле, оквири инструмената и тела конектора штите осетљиву електронику од екстремних температура, влаге и механичког напрезања. Ове апликације користе својства електричне изолације својствене многим термопластима, посебно ППС-у, док се истовремено постижу уске толеранције неопходне за правилно постављање компоненти.
Апликације{0}}суседне машине представљају можда најзахтевније изазове убризгавања. Компоненте као што су системи канала, структуре за усис ваздуха и одређени изолатори носача мотора морају да издрже дуготрајно излагање повишеним температурама и вибрацијама. Технологија бризгања метала (МИМ) решава неке од ових екстремних захтева, омогућавајући производњу сложених металних геометрија укључујући лопатице турбина, ложишта и делове система за гориво кроз процесе бризгања прилагођених металним праховима.
Размишљања о дизајну Јединствена за ваздушно бризгање
Дизајнирање делова за ваздушно бризгање захтева балансирање конкурентских захтева-оптимизације тежине, структурних перформанси, изводљивости производње и усклађености са прописима. Инжењери користе неколико специјализованих техника за постизање оптималних резултата.
Оптимизација топологије користи рачунарске алгоритме за одређивање идеалне дистрибуције материјала унутар компоненте. Софтвер идентификује где материјал пружа структурну корист, а где само додаје тежину. Овај процес генерише структуре органског-изгледа са сложеним унутрашњим решеткама или пажљиво постављеним ребрима која максимизирају однос снаге-према{4}}тежини. Ове геометрије би се показало готово немогућим за машинску обраду, али су савршено усклађене са могућностима бризгања.
Управљање дебљином зида критично утиче и на перформансе делова и на успех производње. Компоненте за ваздухопловство обично захтевају танке зидове да би се смањила тежина, често у распону од 0,8 мм до 3 мм у зависности од примене. Међутим, изузетно танки делови ризикују непотпуно пуњење или слабе тачке. Дизајнери користе стратешке шаблоне ребра-обично 50% до 75% номиналне дебљине зида-како би обезбедили укрућење без сувишног материјала. Уједначена дебљина зида у целом делу спречава различите брзине хлађења које могу довести до савијања или унутрашњих напрезања.
Постављање капије-где растопљени полимер улази у шупљину калупа-захтева пажљиво разматрање. Лоша локација капије може да створи линије заваривања на местима где се фронтови струјања сусрећу, потенцијално стварајући слабе тачке у областима са критичним-напонима. За примене у ваздухопловству, инжењери често одређују више капија како би се обезбедило потпуно пуњење шупљина док позиционирају линије заваривања даље од региона високог{5}}напона. Напредни софтвер за симулацију тока калупа предвиђа како ће се полимер понашати током убризгавања, омогућавајући оптимизацију пре него што почне производња скупих алата.
Осигурање квалитета и сертификација у ваздушном бризгању
Ваздухопловна индустрија функционише под можда најригорознијим оквирима управљања квалитетом у производњи. АС9100 сертификат, специфичан стандард управљања квалитетом за ваздухопловство-, превазилази опште захтеве ИСО 9001 како би се задовољио јединствени захтеви производње ваздухопловства. Машине за бризгање које служе купцима у ваздухопловству морају да покажу свеобухватну контролу процеса, потпуну следљивост материјала и валидиране процедуре за сваки производни корак.
Сертификација материјала почиње са добављачима сирових полимера који морају обезбедити детаљну документацију која потврђује усклађеност са спецификацијама за ваздухопловство. Свака серија ПЕЕК-а, ППС-а или другог инжењерског термопласта се подвргава тестирању да би се потврдила механичка својства, термичке карактеристике и хемијски састав. Овај педигре материјала прати компоненте кроз цео производни ланац, обезбеђујући потпуну следљивост ако се појаве проблеми у употреби.
Валидација процеса захтева од произвођача да покажу доследне, поновљиве резултате током производних циклуса. Ово укључује опсежну инспекцију првог артикла где се новоизливени делови подвргавају детаљном мерењу димензија помоћу машина за координатно мерење (ЦММ) способне за прецизност на нивоу микрона{1}}. Механичким испитивањем се потврђује да обликоване компоненте испуњавају специфициране захтеве за чврстоћу, отпорност на удар и замор. За одређене критичне примене, тестирање без{4}}разарања укључујући рендгенски-оглед или ултразвучну инспекцију потврђује унутрашњи квалитет без оштећења делова.
Испитивање запаљивости представља посебан изазов за сертификацију. ФАА прописи налажу да унутрашње компоненте кабине прођу више тестова отпорности на ватру, укључујући процену вертикалног сагоревања, мерење ослобађања топлоте и процену густине дима. Многи полимери за ваздухопловство{2}} садрже адитиве који успоравају пламен или поседују инхерентну отпорност на ватру, али свака специфична формулација и дизајн компоненте морају да прођу индивидуално сертификационо тестирање.
Трендови у настајању преобликовања ваздушног бризгања
Укрштање бризгања са новим технологијама обећава значајно проширење могућности. Адитивна производња све више допуњује традиционално бризгање у ваздухопловству. Инжењери користе 3Д штампање за производњу сложених уметака калупа са конформним каналима за хлађење-унутрашњим пролазима који прате геометрију дела, омогућавајући уједначеније хлађење и краће време циклуса. Индустријске пројекције сугеришу да ће 30% пластичних компоненти за ваздухопловство укључивати технологије 3Д штампања до 2025. године, посебно за мале{8}}специјализоване делове где би се трошкови алата иначе показали превисоким.
Микро бризгање одговара растућој потражњи ваздухопловне индустрије за минијатуризованим компонентама. Ова специјализована техника производи делове тежине мање од 0,1 грама са карактеристикама мереним у микронима. Примене укључују прецизне сензоре, микрофлуидне уређаје и минијатурне електричне конекторе. Предвиђено је да ће глобално тржиште микробризгања у ваздухопловству расти за 11,2% годишње до 2030. године и достићи 2,7 милијарди долара, вођено интеграцијом софистициране електронике у модерне системе авиона.
Технологије Индустрије 4.0 трансформишу начин на који произвођачи прате и контролишу процесе бризгања. ИоТ сензори уграђени у машине за ливење прикупљају-податке у реалном времену о температурама, притисцима и временима циклуса. Алгоритми машинског учења анализирају овај ток података како би предвидели када се параметри крећу ка границама спецификација, омогућавајући проактивна прилагођавања пре него што се појаве неисправни делови. Ова предиктивна способност смањује стопе отпада и обезбеђује конзистентност у току производње у месецима или годинама.
Иницијативе за одрживост подстичу иновације материјала ка рециклираним и биолошки{0}}полимерима. До 2026. индустријске прогнозе показују да ће 20% пластике у ваздухопловству садржавати рециклиране или био{4}}базиране сировине. Компаније као што је Евоник развијају производе као што је БИОпрег ПФА, који ради са рециклираним угљеничним влакнима, задржавајући карактеристике перформанси потребне за сертификацију у ваздухопловству. Ови материјали постижу до 50% смањење ЦО2 отиска у поређењу са конвенционалним полимерима, решавајући све већи притисак како би се смањио утицај авијације на животну средину.
Динамика трошкова и економске предности ваздушног бризгања
Док бризгање у ваздуху захтева значајна улагања унапред у алате-челични калупи за прецизне делове могу да коштају 50.000 до 150.000 УСД у зависности од сложености-дугорочни-економски предлог се показује убедљивим. Једначина цене-по-делу се драматично мења када производња почне. Традиционална ЦНЦ обрада може коштати 200 до 500 долара по сложеној компоненти када се узме у обзир машинско време, рад и материјални отпад. Ињекциони еквиваленти могу пасти на 20 до 80 долара по делу при умереним количинама, што представља смањење трошкова од 60% до 90%.
Економски случај јача када се узме у обзир уштеда горива омогућена смањењем тежине. Сваки уштеђени килограм значи приближно 3.900 долара трошкова горива за комерцијалне авионе. Када произвођачи замене десетине или стотине металних компоненти лакшим алтернативама убризганим у целом авиону, кумулативна уштеда достиже милионе долара по оквиру авиона током типичних 20-30 година радног века.
Консолидација делова доноси додатне економске користи које превазилазе једноставне трошкове производње. Када бризгање допушта дизајнерима да комбинују више машински обрађених металних делова у једну ливену компоненту, смањује се рад на монтажи, трошкови транспорта залиха опадају, а могући начини квара повезани са причвршћивачима или спојевима нестају. Боеинг или Аирбус који раде са компанијама као што је Хонеивелл Аероспаце могу да смање укупну сложеност монтаже авиона, скраћујући недеље од распореда производње и побољшавајући квалитет испоручених производа.
Водећи произвођачи и имплементација технологије
Ланац снабдевања ваздухопловним бризгањем укључује специјализоване произвођаче који су уложили велика средства у могућности које испуњавају захтеве индустрије. Компаније као што је Фицтив, које управљају пажљиво провереним мрежама партнера за бризгање, пружају АС9100 сертификовану производњу са подршком за дизајн за производњу (ДФМ). Њихова способност да испоруче узорке Т1 за само две недеље, чак и користећи калупе од каљеног челика машински обрађених на толеранције ±0,0508 мм, показује како напредно планирање производње убрзава развојне циклусе.
ТДЛ пружа свеобухватне{0}}услуге бризгања на једном месту које обухватају дизајн калупа, израду прототипа, производњу и контролу квалитета. Са 25 година искуства у производњи ваздухопловних компоненти, они разумеју јединствене захтеве укључујући ИСО и ИАТФ сертификоване системе који обезбеђују потпуну усклађеност и следљивост. Њихове могућности обухватају делове кокпита као што су кућишта инструмент табле, лагане структурне компоненте укључујући канале и носаче, кућишта електронских компоненти и делове система за испоруку течности отпорних на корозију-.
Сеаваи Пластицс демонстрира практичан утицај кроз студије случаја. Када су компанији за ваздухопловство која опслужује Боеинг, Аирбус и Кантас била потребна аутоматска застора за мање летелице, традиционална ЦНЦ обрада створила је уска грла. Сеаваи је развио бризгане алтернативе које испуњавају све стандарде сертификације, укључујући испитивање запаљивости и структурне захтеве, истовремено омогућавајући производњу у дванаест различитих боја. Прелазак на бризгање елиминисао је кашњења и обезбедио значајна побољшања ефикасности, конзистентности излаза, флексибилности и трошкова.

Често постављана питања
Који се материјали најчешће користе у ваздушном бризгању?
ПЕЕК (полиетеретеркетон) доминира у апликацијама на високим{0}}има са својом температуром од 260 степени стакластог прелаза и изузетним механичким својствима. ППС (полифенилен сулфид) служи за систем горива и електричне компоненте које захтевају одличну хемијску отпорност. Полимери ојачани карбонским-влакнима и стакленим влакнима-обезбеђују супериорни однос чврстоће-према{7}}тежини за структуралне примене. Полиимиди се односе на електричне системе који захтевају високу топлотну и електричну отпорност.
Како бризгање у ваздухопловству обезбеђује усклађеност квалитета и безбедности?
Произвођачи морају добити АС9100 сертификат који демонстрира свеобухватне системе управљања квалитетом. Свака серија материјала је подвргнута тестирању са комплетном документацијом о следљивости. Делови добијају прву инспекцију артикла коришћењем координатних мерних машина које потврђују тачност димензија. Механичка испитивања потврђују спецификације чврстоће и издржљивости. Испитивање запаљивости осигурава усклађеност са прописима ФАА о густини дима, вертикалном сагоревању и ослобађању топлоте пре одобрења сертификације.
Које уштеде могу да остваре произвођачи ваздухопловства кроз бризгање?
Почетне инвестиције у алате крећу се од 50.000 до 150.000 долара за прецизне челичне калупе, али-трошкови по делу падају за 60% до 90% у поређењу са ЦНЦ машинском обрадом када производња почне. Смањење тежине генерише приближно 3.900 долара уштеде горива током животног века по килограму комерцијалних авиона. Консолидација делова смањује трошкове монтаже и залиха. Укупне студије случаја пројекта документују смањење трошкова од 30% уз постизање уштеде тежине од 40% у одређеним компонентама.
Да ли бризгани делови могу да издрже екстремне услове рада у ваздухопловству?
Модерни полимери за ваздухопловство{0}}подносе екстремне температуре од -55 степени на надморској висини до 260 степени у близини мотора. ПЕЕК и ППС одржавају стабилност димензија под сталним оптерећењима и вибрацијама. Хемијска отпорност омогућава продужено излагање хидрауличним течностима, млазном гориву и једињењима за одлеђивање. Правилно дизајниране компоненте од ливеног убризгавања показују век трајања који премашује металне алтернативе у многим применама, са више деценија успешних података о перформансама у комерцијалној авијацији.
Која су типична времена испоруке за пројекте бризгања у ваздуху?
Прототип алата помоћу алуминијумских или 3Д-штампаних калупа може да испоручи почетне узорке за 2-3 недеље, омогућавајући брзу валидацију дизајна. Производња челичних алата обично захтева 8-12 недеља за израду и валидацију, у зависности од сложености. Када се алати успостави, време циклуса се креће од 30 секунди до неколико минута по делу у зависности од величине и материјала. Потпуна сертификација, укључујући испитивање материјала и регулаторно одобрење, може додати 3-6 месеци почетним роковима пројекта.
Како величина дела утиче на изводљивост бризгања у ваздуху?
Микро бризгање производи компоненте тежине од само 0,1 грама са микронском-карактеристиком за сензоре и електронске конекторе. Стандардно бризгање ефикасно обрађује делове од грама до неколико килограма. Велике компоненте које прелазе 500 мм у било којој димензији могу захтевати специјализовану опрему или алтернативне процесе. Генерално, бризгање се показује најекономичнијим за делове испод 300 мм са запреминама које прелазе неколико стотина јединица, иако специфична економија зависи од сложености и захтева за перформансама.
Какву улогу игра симулација у развоју ваздушног бризгања?
Напредни софтвер за симулацију тока калупа предвиђа како ће растопљени полимер испунити шупљину, идентификујући потенцијалне дефекте пре него што почне производња алата. Инжењери анализирају локације капије, позиционирање линије заваривања, оријентацију влакана у ојачаним материјалима и ефикасност хлађења. Алгоритми за оптимизацију топологије одређују оптималну дистрибуцију материјала за смањење тежине уз задржавање захтева за чврстоћом. Ови дигитални алати смањују развојне циклусе, минимизирају скупе итерације алата и обезбеђују -стопе успешности првог чланка које прелазе 95% за искусне произвођаче.
Прихватање ваздушног бризгања у ваздухопловној индустрији одражава ширу еволуцију производње ка лакшим, ефикаснијим и економски одрживим методама производње. Како наука о материјалима напредује и технологије обраде постају све софистицираније, улога бризгања у ваздухопловству наставиће да се шири од тренутних примена у ентеријерима и секундарним структурама ка примарним компонентама које носе оптерећење{1}}које дефинишу основну архитектуру авиона. Ова производна техника је спремна да обликује следећу генерацију комерцијалних авиона, војних система и свемирских летелица, пружајући побољшања перформанси и смањење трошкова неопходних за одрживу будућност авијације.